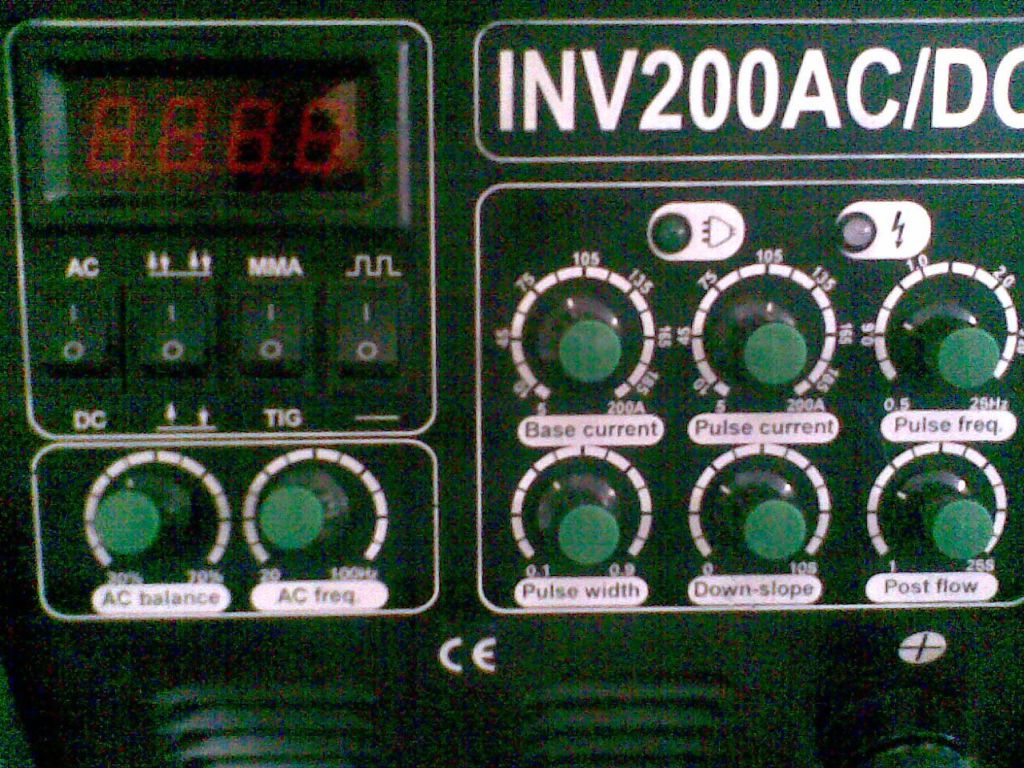
Ne poznajem taj aparat ali par opstih napomena:
-Curi argon posle prekida luka: Kod TIG zavarivanja postoji tzv sekvenca. Protok argona posle gasenja luka je zavrsni deo sekvence. Taj deo sekvence se podesava na aparatu ili je automatski u programu. Ne verujem da je kod tebe automatski, znaci mozes da ga podesis.
Opste pravilo je da se podesi da po gasenju luka argon izlazi 1 sekundu za svakih 10 A. U praksi, ako zavarujes sa 90 A znaci da treba da izlazi jos 9 sekundi po gasenju luka (ako je zavarivanje bilo sa 130 A, jos 13 sekundi da izlazi argon). Za svo to dodatno vreme izlaska argona TIG brener drzis neposredno iznad zavretka zavara. Dva su razloga: jedan je zastita zavrsetka zavarivanja (tzv kratera) od oxidacije i stvaranja prslina (taj zavrsni krater je uvek kritican) a drugi je hladjenje wolframa (ako bi odmah prekinuo protok gasa, vreo wolfram bi dosao u dodir sa vazduhom i oxidirao bi, tj u sledecem paljenju luka bi se jako brzo potrosio ili cak vrh moze da otpadne). Povedi racuna o ovome.
2T=2 takta: pritisnes okidac na breneru i luk se pali, ide argon i dok zavarujes svo vreme drzis pritisnut okidac. Pustis okidac, luk se gasi a argon izlazi jos onoliko sekundi koliko si zadao.
4T=4takta: u najprostijem smislu: pritisnes okidac, luk se pali, pustis okidac, luk i dalje gori, kada zavrsis, pritisnes opet okidac i luk se gasi a argon istice onoliko koliko si zadao. Sta sve ide pod 4T kod tvog aparata, moras da vidis u svom uputstvu ili da se konsultujes sa prodavcem.
Moraces da savladas celu sekvencu (odnosi se na faze TIG zavarivanja a svaka faza je zavisna od amperaze i vremena):
1) pocetna struja. Koristi se da se luk upali, na njoj da se stabilizuje i da se onda kada se upali ti lepo pozicioniras sa zicom i krenes da radis sa radnom strujom. Obicno je to stvar majstora i iznosi 20-40 A u nekih 1-1.5 sekunde. Dalje neki wolframi su osetljivi na nagli skok struje tj termosok, pa im prija kada se toplota sporije podize.
2) podizanje struje (upslope). Sa ove struje treba doci na radnu struju. Obicno se stavi 1 sekunda.
3) Radna struja zavarivanja. Stvar majstora i debljine i vrste i zagrejanosti osnovnog materijala. Ali dobro pravilo je prema debljini materijala odrediti amperazu. Uzima se da je za crni celik oko 40 A po jednom milimetru debljine (npr 3 mm = 120 A) i prohrom oko 35 A po 1 mm debljine (na primer 0.8 mm je oko 28-30A). (Za bakar 75 ampera po 1 mm). Ovo je za grubo podesavanje, a prema izkustvu, poziciji zavarivanja, vrsti materijala itd, fino se podesi.
4) pad struje (downslope): Sa radne struje nije dobro (zbog mogucnosti pojave prslina u zavrsnom krateru, zbog pravilnog popunjavanja zavrsnog kratera, zbog postepenog hladjenja i zastite wolframa) odmah prekinuti luk vec sa radne struje struja opada na 0 (verovatno je kod tebe tako-inace bolji aparati imaju mogucnost downslopa sa radne struje na neku pa ide naredni deo sekvence sa te struje na 0). Obicno majstori stave 1-2 sekunde za downslope.
5) naknadni izlazak argona po zavrsetku luka: vec sam rekao, podesi se 1 sekunda isticanja za svakih 10A glavne strruje.
Svaki TIG aparat ima dugmice za podesavanje ove sekvence. Ako posaljes jasnu sliku svog kontrolnog panela, verovatni bih mogao da ti kazem za sta svako dugme sluzi.
Sto se tice HF-a, ja bih ga koristio, pa koliko traje... A inace HF se koristi za paljenja gde postoji rizik od kontaminacije osnovnog materijala sa wolframom. Ako ti zavari nisu kriticni, niko ih ne snima itd... nema razloga sto ne bi koristio kresanje.
-Curi argon posle prekida luka: Kod TIG zavarivanja postoji tzv sekvenca. Protok argona posle gasenja luka je zavrsni deo sekvence. Taj deo sekvence se podesava na aparatu ili je automatski u programu. Ne verujem da je kod tebe automatski, znaci mozes da ga podesis.
Opste pravilo je da se podesi da po gasenju luka argon izlazi 1 sekundu za svakih 10 A. U praksi, ako zavarujes sa 90 A znaci da treba da izlazi jos 9 sekundi po gasenju luka (ako je zavarivanje bilo sa 130 A, jos 13 sekundi da izlazi argon). Za svo to dodatno vreme izlaska argona TIG brener drzis neposredno iznad zavretka zavara. Dva su razloga: jedan je zastita zavrsetka zavarivanja (tzv kratera) od oxidacije i stvaranja prslina (taj zavrsni krater je uvek kritican) a drugi je hladjenje wolframa (ako bi odmah prekinuo protok gasa, vreo wolfram bi dosao u dodir sa vazduhom i oxidirao bi, tj u sledecem paljenju luka bi se jako brzo potrosio ili cak vrh moze da otpadne). Povedi racuna o ovome.
2T=2 takta: pritisnes okidac na breneru i luk se pali, ide argon i dok zavarujes svo vreme drzis pritisnut okidac. Pustis okidac, luk se gasi a argon izlazi jos onoliko sekundi koliko si zadao.
4T=4takta: u najprostijem smislu: pritisnes okidac, luk se pali, pustis okidac, luk i dalje gori, kada zavrsis, pritisnes opet okidac i luk se gasi a argon istice onoliko koliko si zadao. Sta sve ide pod 4T kod tvog aparata, moras da vidis u svom uputstvu ili da se konsultujes sa prodavcem.
Moraces da savladas celu sekvencu (odnosi se na faze TIG zavarivanja a svaka faza je zavisna od amperaze i vremena):
1) pocetna struja. Koristi se da se luk upali, na njoj da se stabilizuje i da se onda kada se upali ti lepo pozicioniras sa zicom i krenes da radis sa radnom strujom. Obicno je to stvar majstora i iznosi 20-40 A u nekih 1-1.5 sekunde. Dalje neki wolframi su osetljivi na nagli skok struje tj termosok, pa im prija kada se toplota sporije podize.
2) podizanje struje (upslope). Sa ove struje treba doci na radnu struju. Obicno se stavi 1 sekunda.
3) Radna struja zavarivanja. Stvar majstora i debljine i vrste i zagrejanosti osnovnog materijala. Ali dobro pravilo je prema debljini materijala odrediti amperazu. Uzima se da je za crni celik oko 40 A po jednom milimetru debljine (npr 3 mm = 120 A) i prohrom oko 35 A po 1 mm debljine (na primer 0.8 mm je oko 28-30A). (Za bakar 75 ampera po 1 mm). Ovo je za grubo podesavanje, a prema izkustvu, poziciji zavarivanja, vrsti materijala itd, fino se podesi.
4) pad struje (downslope): Sa radne struje nije dobro (zbog mogucnosti pojave prslina u zavrsnom krateru, zbog pravilnog popunjavanja zavrsnog kratera, zbog postepenog hladjenja i zastite wolframa) odmah prekinuti luk vec sa radne struje struja opada na 0 (verovatno je kod tebe tako-inace bolji aparati imaju mogucnost downslopa sa radne struje na neku pa ide naredni deo sekvence sa te struje na 0). Obicno majstori stave 1-2 sekunde za downslope.
5) naknadni izlazak argona po zavrsetku luka: vec sam rekao, podesi se 1 sekunda isticanja za svakih 10A glavne strruje.
Svaki TIG aparat ima dugmice za podesavanje ove sekvence. Ako posaljes jasnu sliku svog kontrolnog panela, verovatni bih mogao da ti kazem za sta svako dugme sluzi.
Sto se tice HF-a, ja bih ga koristio, pa koliko traje... A inace HF se koristi za paljenja gde postoji rizik od kontaminacije osnovnog materijala sa wolframom. Ako ti zavari nisu kriticni, niko ih ne snima itd... nema razloga sto ne bi koristio kresanje.